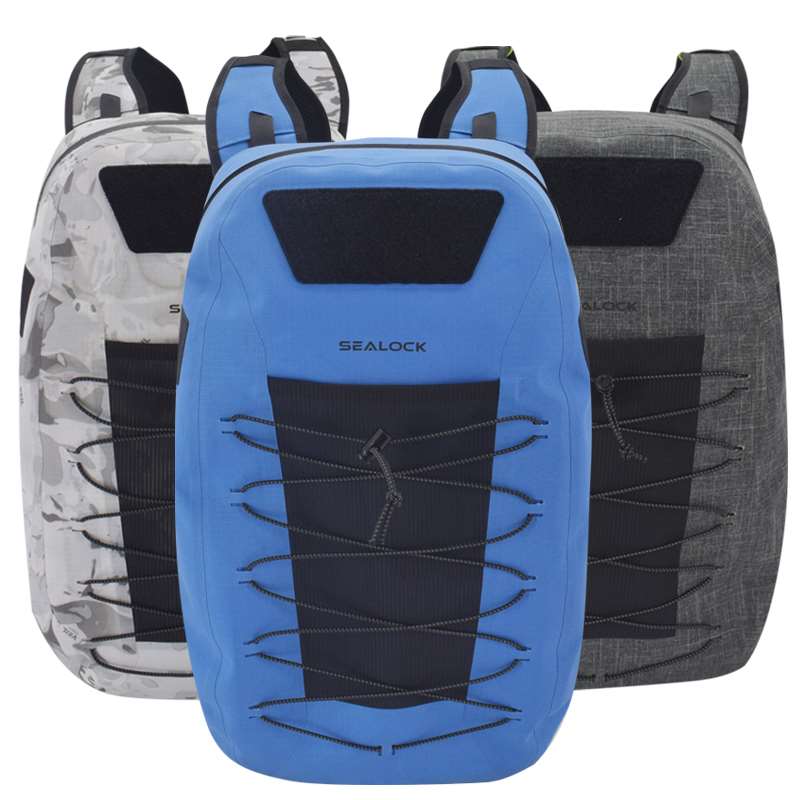
RF varjenje: kako so narejeni in testirani varjeni šivi z radijsko frekvenco
Radiofrekvenčno (RF) varjenje, imenovano tudi visokofrekvenčno (HF) varjenje ali dielektrično varjenje, spaja termoplastične materiale, kot sta PVC in TPU, tako da jih segreva od znotraj s hitro spreminjajočim se elektromagnetnim poljem, običajno pri 27,12 MHz, medtem ko oblikovana kovinska matrica stisne plasti skupaj. Dve plasti se stopita v eno in ohladita pod pritiskom, tako da ostane šiv brez lukenj za iglo, brez niti in brez lepila. Zato se visokofrekvenčni varjeni šivi uporabljajo povsod, kjer mora izdelek zadrževati vodo, zrak ali tekočino v ali zunaj: suhe vreče, nepremočljivi nahrbtniki, mehki hladilniki, napihljivi izdelki, vreče za medicinske tekočine in številni vojaški in industrijski zabojniki.
Ta vodnik pojasnjuje, kako poteka postopek, katere materiale je mogoče variti in katere ne, kakšen je zvarjeni šiv v primerjavi s šivanimi, lepljenimi in lepljenimi šivi, zakaj je zvar neuspešen in kako se zvarjeni šivi testirajo pred odpremo izdelka. Iz tovarne je zapisano: že več kot 20 let izdelujemo visokofrekvenčno varjene vrečke v naših tovarnah v Dongguanu na Kitajskem in mestu Ho Chi Minh v Vietnamu.
Raziščite ta razdelek: RF varjenje, testiranje in materiali
Ta stran je izhodišče za naše inženirske članke o visokofrekvenčnem varjenju. Vsak spodnji članek se poglobi v en del teme.
RF varjenje je način taljenja plastike brez zunanjega vira toplote, ki se dotika površine. Namesto grelne plošče ali vročega zraka stroj uporablja visokofrekvenčno električno polje čez material. Nekatere plastike vsebujejo polarne molekule, ki se poskušajo uskladiti s poljem. Ker se polje obrne milijonkrat na sekundo, te molekule nenehno nihajo, trenje med njimi pa ustvarja toploto v samem materialu. Ko plastika doseže tališče na spoju, pritisk matrice prisili obe plasti, da tečeta druga v drugo.
Imena RF varjenje, HF varjenje, visokofrekvenčno varjenje in dielektrično tesnjenje opisujejo isti postopek. Industrijski stroji delujejo na za to rezerviranih frekvencah, najpogosteje 27,12 MHz, zato se v specifikacijah pojavlja tudi izraz "27,12 MHz varjenje". Postopek se industrijsko uporablja od sredine dvajsetega stoletja in je zdaj standard za vse izdelke, pri katerih bi šivi puščali.
Kako poteka postopek, korak za korakom
Na liniji za proizvodnjo vrečk je visokofrekvenčno varjenje ena stopnja v daljšem zaporedju. Plošče so najprej izrezane iz tkanine, prevlečene s TPU ali PVC, vsi deli, ki jih je treba šivati, kot so tkanine, sidra za trakove in žepi za organizatorje, pa se prišijejo na ravne plošče, preden se začne varjenje. Zato je večina nepremočljivih vrečk izdelanih na dveh linijah, šivanju in varjenju, ki delujeta skupaj, namesto da bi ena zamenjala drugo.
Za vsak zvar operater položi plošče na posteljo stroja, pogosto v šablono, ki jih drži v natančni poravnavi. Medeninasta matrica v obliki šiva je spuščena na material, pod njo pa je nameščena izolacijska vmesna plošča, ki preprečuje iskrenje. Stroj nato za nekaj sekund uporablja RF energijo, medtem ko matrica pritiska navzdol. Ko se energija ustavi, ostane matrica zaprta za obdobje ohlajanja, tako da se staljeni material pod pritiskom strdi; prezgodaj sprostitev povzroči šibek, valovit šiv. Na koncu obrežemo odvečni material in pregledamo šiv.
Tri nastavitve nadzorujejo rezultat: moč, čas varjenja in čas ohlajanja, skupaj s tlakom matrice. Nastaviti jih je treba za vsako kombinacijo materiala, debeline in matrice. Nastavitev, ki ustvari popoln šiv na 500D PVC ponjavi, lahko prežge tanko folijo TPU ali premalo zavaruje težek laminat TPU, zato je vsak nov material ali matrica potrjena s preskusnimi zvari pred začetkom proizvodnje.
Medeninasta matrica stisne plasti skupaj, medtem ko jih visokofrekvenčna energija tali od znotraj.
Katere materiale je mogoče RF variti?
Le plastika s polarnimi molekulami se segreva v visokofrekvenčnem polju, kar omejuje proces na določene materiale. PVC in poliuretani, vključno s TPU, so najpogosteje varjeni in so glavni materiali, ki se uporabljajo za nepremočljive vrečke. Nekatere druge materiale je mogoče variti pod posebnimi pogoji, medtem ko navadne nepolarne plastike sploh ni mogoče variti na ta način.
Material
RF varljiv?
Opombe
PVC (film in prevlečena ponjava)
Da, takoj
Klasična suha torba in material za motoristične torbe
TPU in drugi poliuretani
ja
Lažji in bolj prožen v mrazu kot PVC; parametri so odvisni od stopnje in debeline
Najlonska ali poliestrska tkanina, prevlečena s TPU ali PVC
Da, skozi premaz
Prevleka je tisto, kar zvari; mora biti dovolj gosta in na pravem obrazu
EVA, PET, najlonska folija, nekaj ABS
včasih
Možno s posebnimi nastavitvami ali ogrevanim orodjem
Nepolarni; namesto z vročim zrakom, ultrazvokom ali drugimi metodami
Nepremazan tkan najlon ali poliester
št
Najprej ga je treba zašiti ali premazati
Pri prevlečenih tkaninah je prevleka najpomembnejša podrobnost. Tkanina, laminirana s TPU, z znatnim filmom se vari zanesljivo, medtem ko tkanina z zelo tanko prevleko morda nima dovolj materiala na spoju, da bi tvorila močan šiv. To je eden od razlogov, zakaj se lahko dve tkanini, opisani z istimi besedami, zelo različno obnašata na varilnem stroju. NašVodnik po vodoodpornem materialu TPUpodrobneje obravnava materialno plat.
RF varjeni šivi proti šivanim, lepljenim in lepljenim šivom
Visokofrekvenčno varjeno
Šivano
Šivano in lepljeno
Lepljeno
Luknje v šivu
Noben
Ena na šiv
Prekrit s trakom
Noben
Vodoodporen skozi čas
Da, šiv je en material
št
Dokler se trak ne dvigne
Dokler se lepilo ne postara
Nepredušna
ja
št
Redko
včasih
Svoboda oblikovanja
Omejeno z obliko matrice
Zelo visoko
visoko
Zmerno
Deluje na tkanini brez premaza
št
ja
ja
Odvisno od lepila
Nič od tega ne naredi šivanja slabšega na splošno. Šivanje je prava izbira za žepe organizatorjev, trakove, oblazinjenje in vse, kar je zunaj nepremočljive lupine, naše šivalne linije pa so enako izkušene kot naše varilne linije. Najboljše nepremočljive torbe uporabljajo oboje: šivane podsestave za strukturo in udobje ter varjene šive povsod, kjer je treba preprečiti vstop vode. Naš članek okako v resnici nastanejo varjene in šivane vrečkeprikazuje, kako sta oba združena v enem izdelku.
RF varjenje proti ultrazvočnemu varjenju in varjenju z vročim zrakom
Ultrazvočno varjenje uporablja visokofrekvenčne mehanske vibracije namesto električnega polja. Je hiter in deluje na nekaterih materialih, ki se ne odzivajo na RF, vendar je najbolj primeren za majhne, točkovne ali neprekinjene ozke šive. Varjenje z vročim zrakom in varjenje z vročim klinom stopita površino od zunaj in lahko spajata nepolarne materiale, kot je polietilen, zaradi česar sta običajna za velike geomembrane in nekatere ponjave. Za vrečke iz PVC ali TPU je običajno prednost visokofrekvenčno varjenje, saj enakomerno segreje spoj skozi njegovo debelino, ustvari široke, dosledne šive v zapletenih oblikah v enem samem stiskanju in pušča površino materiala večinoma neopaženo.
Kaj naredi varjenje neuspešno
Zvarni šiv, ki pušča, se skoraj vedno vrne zaradi enega od nekaj vzrokov. Nezadostno spajanje se zgodi, ko sta moč ali čas prenizka: šiv je videti zaprt, vendar sta se plasti zlepili skupaj le na površini in se pod obremenitvijo odluščita. Pregorevanje ali iskrenje se zgodi, ko je moč previsoka ali manjka medpomnilnik, zaradi česar ostane tanka, ožgana ali perforirana linija. Kontaminacija, kot je prah, ločilno sredstvo ali mehčalo na površini, prepreči pravilno spajanje plasti. Sprememba materiala, celo drugačna serija ali barva iste tkanine, lahko spremeni pravilne nastavitve dovolj, da oslabi šiv, če stroj ni ponovno validiran.
Večina teh napak je nevidnih ležernemu videzu, zato je za varjene izdelke potrebno porušno testiranje vzorcev in tlačno ali potopno testiranje končnih izdelkov. Naš vodnik popogoste RF varilne napakeprikazuje, kako je vsak videti, ko se šiv razreže.
Trden zvar, premalo zvarjen zvar in prežgan, drug poleg drugega.
Kako se testirajo RF varjeni šivi
Testiranje se začne pred proizvodnjo. Ko se namesti nov material ali matrica, se naredijo vzorčni zvari, ki se raztegnejo na nateznem testerju, da se izmeri trdnost lepljenja, sila, potrebna za odpiranje šiva. Dober zvar raztrga material poleg šiva, namesto da bi se ločil vzdolž njega. Naš laboratorijski članekŠtevilka, ki odloča, ali je zvar dejansko zvarpodrobno pojasnjuje ta test.
Med proizvodnjo gre vsako naročilo skozi IQC na vhodni tkanini, IPQC na varilni liniji z rednimi pregledi vzorcev in OQC na končnih izdelkih, na zahtevo pa je na voljo pregled tretje osebe SGS ali QIMA. Preizkusi končnega izdelka se ujemajo z oceno, ki jo ima izdelek: test močnega dežja in vodnega curka za izdelke z oceno IPX5 ali IPX6 ter preskus popolne potopitve v vodo 2+ ur za izdelke z oceno IPX7 ali IPX8. Natezna trdnost, odrgnina, razpršenost s soljo na okovju, preskus obremenitve 1500+ ciklov in preizkušanje utrujenosti zadrge do 3000 ciklov dopolnjujejo standardni program, skupaj s preverjanjem obstojnosti barv in barvnih razlik glede na odobren vzorec.
Za zaprte in zrakotesne izdelke je test, ki najbolj razkriva, tudi najpreprostejši. Naš standardni postopek inšpekcije strank je razpakiranje, vakuumska ekstrakcija, 24-urni statični počitek in ugotavljanje puščanja zraka. Če izdelek po 24 urah še vedno ohranja svojo obliko, nobeden od njegovih zvarov, zapiral ali ventilov ne pušča, vključno s počasnimi puščanji, ki jih kratek potopni preskus lahko zamudi.
Kje se uporablja RF varjenje
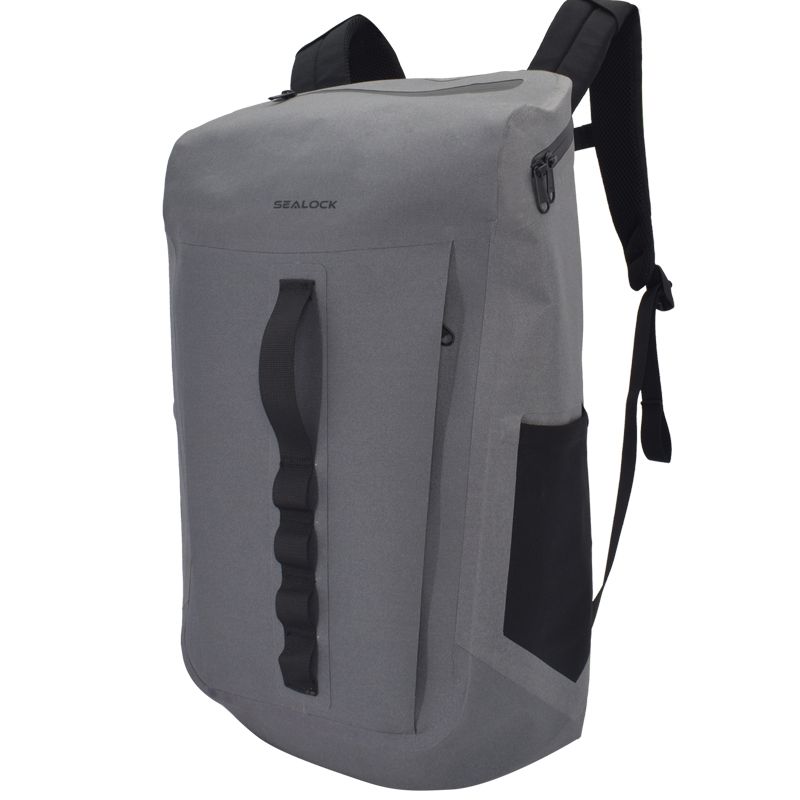
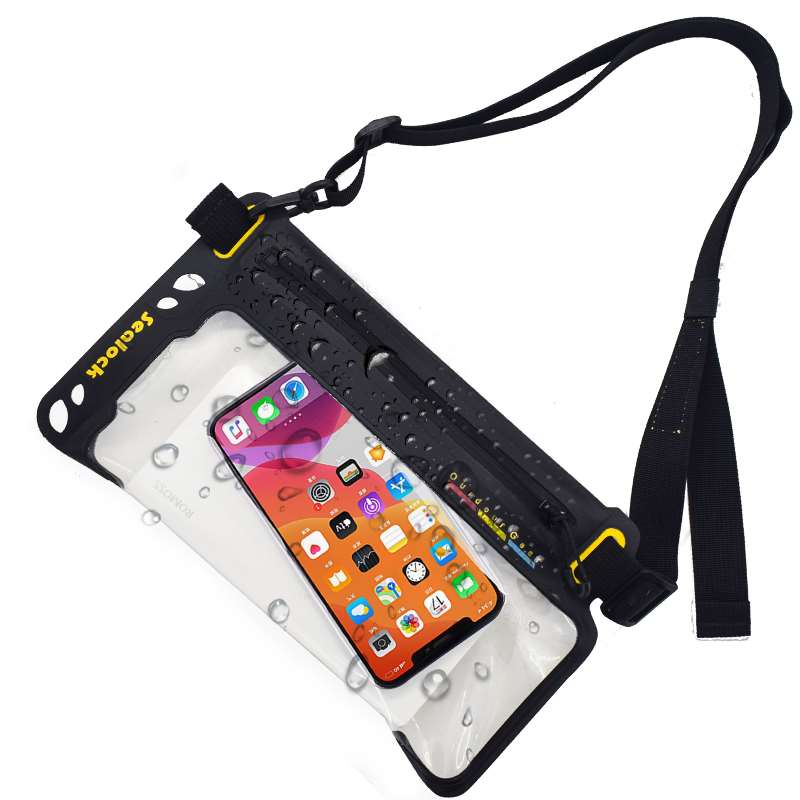
Najpogostejša uporaba je oprema za uporabo na prostem in za navtiko: suhe torbe, nepremočljivi nahrbtniki in torbe, torbe za kajak in čoln, torbe za motorna kolesa in kolesa, nepremočljive torbice za telefon in kompresijske torbe. Mehki hladilniki uporabljajo varjene lupine in obloge, ker varjena obloga ne prepušča staljene vode in nima šivov, ki bi lovili umazanijo in vonjave. Poleg vrečk isti postopek izdeluje vrečke za medicinsko tekočino in kri, napihljive čolne in igrače, plavalne boje, ponjave in prevleke za tovornjake ter široko paleto vojaških in državnih izdelkov, vključno z mehurji za gorivo in vodo, napihljivimi zavetji, prevlekami za vremensko odporno opremo in zadrževalnimi vrečami, kjer so nepredušni šivi ter odpornost na vročino, mraz in pritisk bistveni.
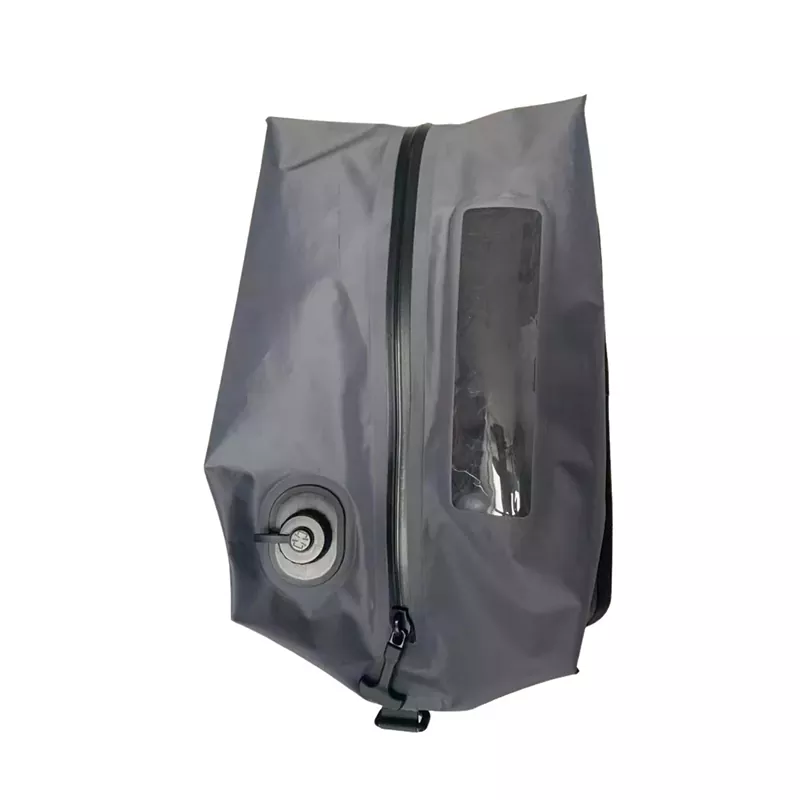
TPU laminat, varjeno telo, varjeno okno in montaža črpalke
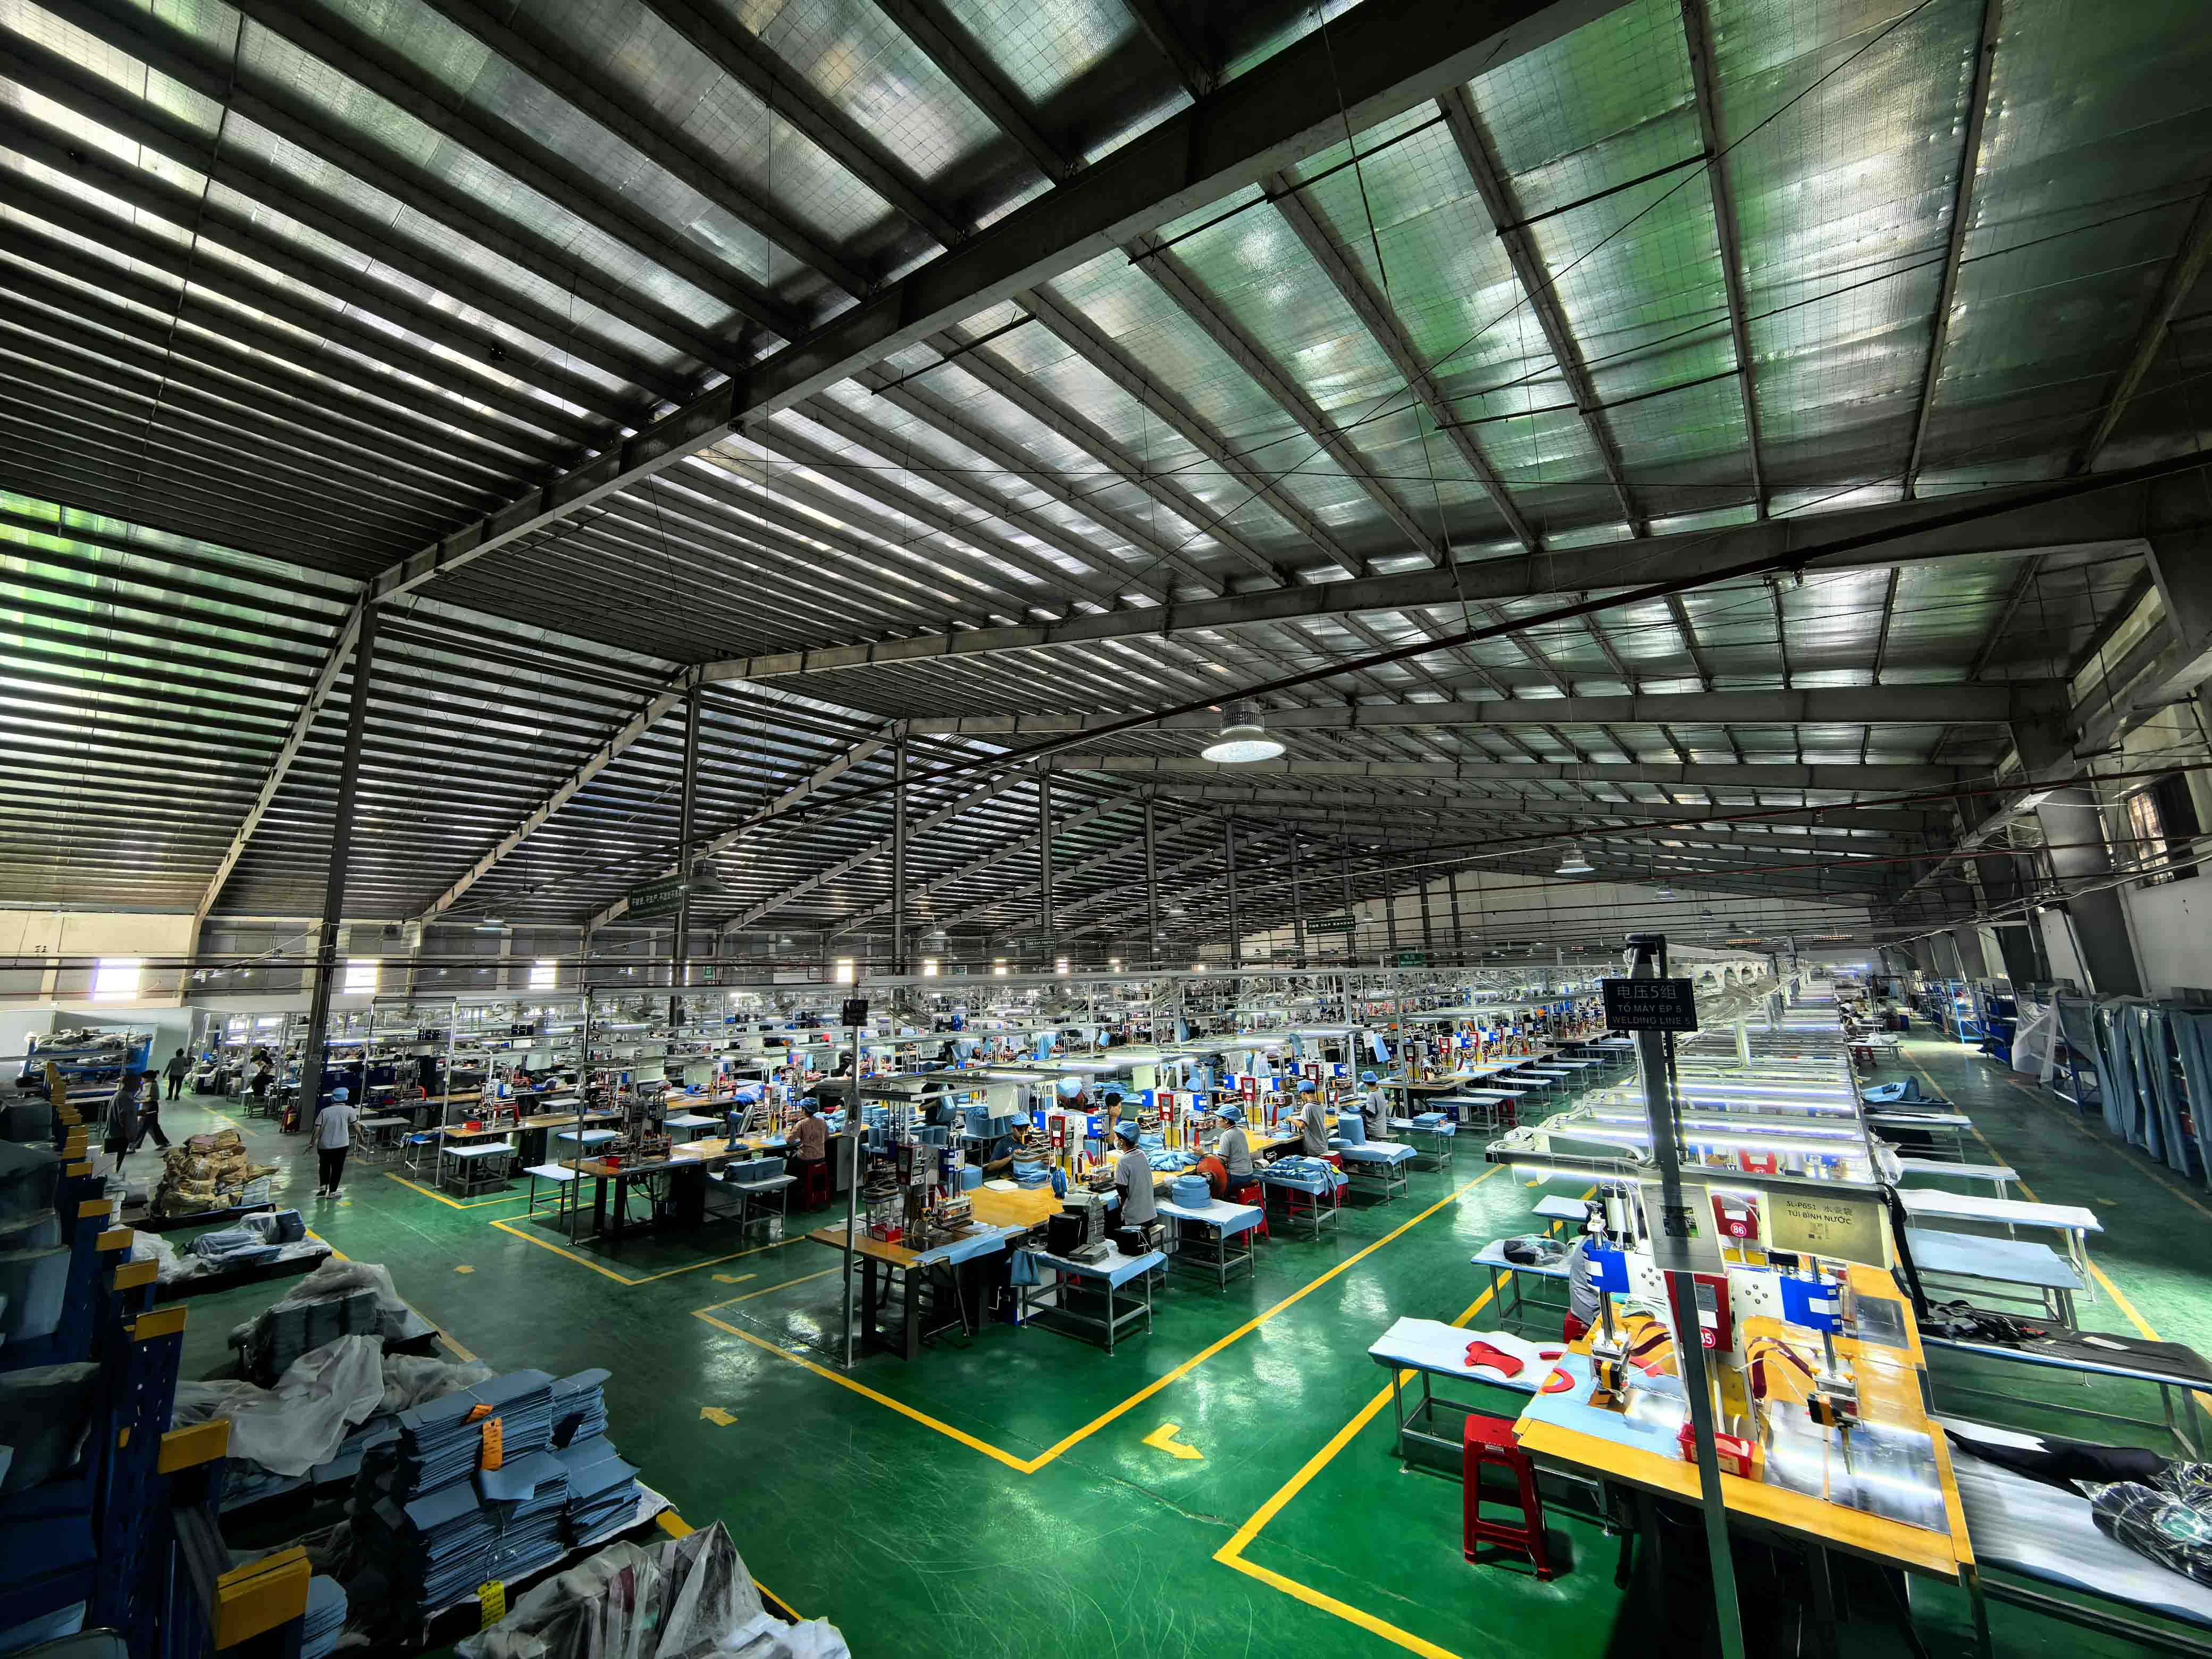
Visokofrekvenčni varilni stroj iz vietnamske proizvodne linije
Kako oceniti dobavitelja RF varjenja
Prosite za ogled varilnih strojev in orodij za vaš izdelek ter vprašajte, kako se parametri beležijo in ponovno validirajo, ko se material spremeni. Zahtevajte rezultate trdnosti lepljenja na vzorčnih zvarih, ne samo na končnih izdelkih. Preverite, ali ima tovarna lastno šivalnico, saj ima skoraj vsaka varjena vreča tudi šivane dele, dobavitelj, ki enega ali drugega najame podizvajalcem, pa ima manj nadzora nad rezultatom. Nazadnje se vprašajte, kako se končni izdelki testirajo glede na oceno na etiketi in ali lahko sami opravite isti test ob prihodu. Naša razčlenitevkaj poganja stroške nepremočljive torbepojasnjuje, kako se stroški matrice in orodja prilegajo ponudbi.
Pogosto zastavljena vprašanja
Ali je RF varjenje enako HF varjenju?
ja RF (radiofrekvenčno) varjenje, HF (visokofrekvenčno) varjenje in dielektrično varjenje so različna imena za isti postopek.
Ali so RF varjeni šivi vodotesni?
ja Pravilno izdelan zvar stopi obe plasti v en kos materiala, tako da ni lukenj, skozi katere bi lahko prehajala voda. Ali je končni izdelek vodoodporen, je odvisno tudi od njegovega zapirala in morebitnih drugih odprtin, zato se izdelki testirajo kot celota.
Je RF varjenje močnejše od šivanja?
Za zadrževanje vode in zraka, da. Pri dobrem zvaru se material ob šivu običajno raztrga, preden se sam šiv loči. Šivanje ostaja boljša izbira za nosilne trakove in oblazinjene dele zunaj vodotesnega območja, zato se to dvoje pogosto kombinira.
Ali je mogoče najlon ali poliester variti RF?
Ne sami. Tkan najlon in poliester postaneta varljiva, ko sta prevlečena ali laminirana s TPU ali PVC, in prevleka je tista, ki tvori zvar.
Kakšna je razlika med RF varjenjem in ultrazvočnim varjenjem?
RF varjenje segreje polarno plastiko od znotraj z uporabo električnega polja in ustvari široke šive v enem pritisku. Ultrazvočno varjenje uporablja mehanske vibracije in je primerno za manjše ali ožje šive ter za nekatere materiale, ki jih RF ne more variti.
Zakaj nekateri zvarjeni šivi puščajo?
Običajni vzroki so premajhna fuzija zaradi premajhne moči ali časa, pregorevanje zaradi prevelike moči, kontaminacija na površini ali sprememba materiala brez ponovne potrditve nastavitev stroja. Vsi so ujeti s testi trdnosti lepljenja na vzorcih in testi tesnosti na končnih izdelkih.
Kakšna je MOQ za RF varjeno vrečko po meri?
Večina naših varjenih vrečk se začne pri 300 kosih na slog, nekatere pa pri 500. Nova oblika potrebuje lastne varilne matrice, kar je enkratni strošek, vključen v ponudbo. Vzorci običajno trajajo 7–15 dni, masovna proizvodnja pa 30–45 dni.
Ali lahko varjeni vrečki dodate naš logotip?
ja Sitotisk, prenos toplote, varjeni našitki in visokofrekvenčni embossing, kjer se logotip vtisne v material z matrico, vse to deluje na varjenih PVC in TPU izdelkih.
Sodelujte s tovarno za visokofrekvenčno varjenje
Če razvijate varjen izdelek, nam pošljite svoje risbe, vzorce ali ciljno specifikacijo. Priporočili vam bomo material in dizajn šiva, izdelali matrice in pripravili vzorce za testiranje. Pišite nam nainfo@sealock.com.hkali pokličite +86-769-82009361.
Za blagovne znamke, ki dobavljajo profesionalno vodotesno opremo za uporabo na prostem, je sposobnost RF varjenja proizvodnega partnerja toliko pomembna kot procesna disciplina, ki stoji za tem. Ta članek zajema inženirske parametre, ki določajo, ali RF-varjenje daje dosledne rezultate brez puščanja v proizvodnem obsegu: fiziko 27,12 MHz notranjega molekularnega segrevanja v primerjavi s površinsko toplotno vezjo, ozko kalibracijsko okno, potrebno pri varjenju 840D visoko trdnega TPU, tri procesne spremenljivke, ki ločujejo nadzorovano proizvodno okolje od neskladnega, in kaj 1.0 Preizkušanje hidrostatičnega tlaka v barih dejansko potrjuje, da je zvar končan.
Večina napak vodoodpornih izdelkov se ne začne pri tkanini. Začnejo pri šivu. Ta članek razčlenjuje praktične in inženirske razlike med RF varjenjem in tradicionalnim šivanjem za opremo za uporabo na prostem – zajema vodoodporno delovanje pod pritiskom, dolgotrajno vzdržljivost skozi cikle obremenitve na terenu, združljivost materialov, realne proizvodne stroške in posebne scenarije, kjer je vsaka metoda prava izbira. Vključuje neposredno primerjalno tabelo in smernice za kupce OEM, ki ocenjujejo proizvajalčevo zmogljivost konstrukcije šivov.
Piškotke uporabljamo, da vam ponudimo boljšo izkušnjo brskanja, analiziramo promet na spletnem mestu in prilagodimo vsebino. Z uporabo te strani se strinjate z našo uporabo piškotkov.
Politika zasebnosti
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик